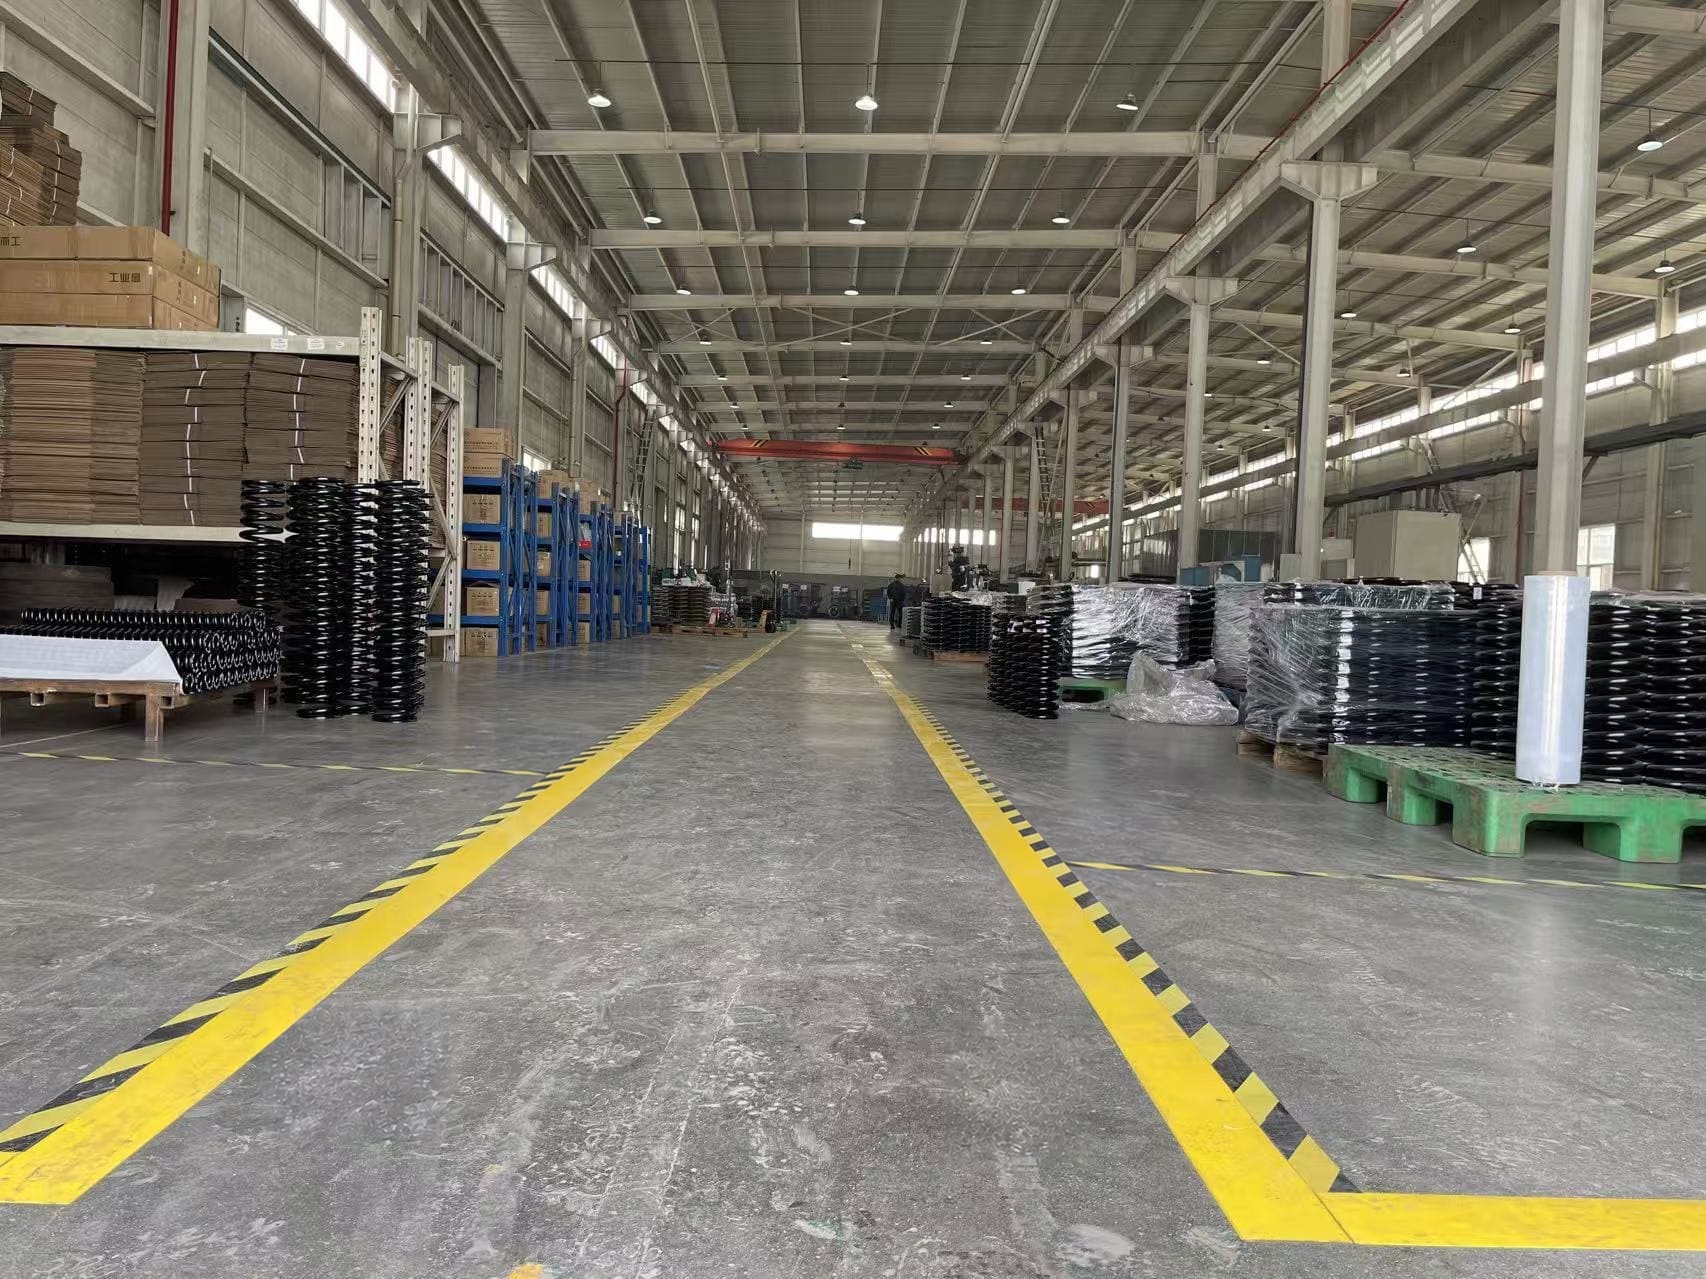
Завод
Основные этапы производства пружин: от проверки материала и формообразования до финишной обработки и контроля. Каждый заказ выполняется по согласованному чертежу, технологическому маршруту и плану качества.
Технологический процесс
Этапы ниже дают общее представление о процессе. Последовательность операций и требуемый контроль зависят от чертежа, материала и согласованного плана качества.
- Холодная навивка. Заявленные возможности холодной навивки — проволока диаметром примерно 0,1–10 мм. Геометрия изделия, материал и достижимые допуски подтверждаются при рассмотрении чертежа.
- Горячая навивка. Индукционный нагрев позволяет выполнять горячую навивку пружин из прутка большого диаметра для тяжелой промышленности. Режимы нагрева и термообработки выбирают с учетом материала и требуемых свойств.
Диапазон производственных возможностей и основные параметры
- Автоматическая холодная навивка. Диапазон холодной навивки — проволока диаметром от 0,1 до 10 мм для пружин сжатия, растяжения, кручения, изделий из проволоки и других прецизионных упругих элементов.
- Горячая навивка с индукционным нагревом. Основной диапазон горячей навивки — пруток диаметром от 14 до 50 мм для тяжелонагруженных пружин энергетического оборудования, тяжелого машиностроения и буферных узлов с высокими нагрузками.
- Справочные стандарты (GB / ISO / JIS). GB, ISO и JIS — справочные системы стандартов. Конкретный стандарт, его редакция и критерии приемки согласуются для каждого чертежа и условий применения.
- Диапазон испытаний при больших нагрузках (5–50 тс). В патенте CN103604590B описан стенд для испытаний пружин на прочность и усталость, рассчитанный на нагрузку 5–50 тс. Возможность испытаний для конкретного проекта, приспособления и текущая доступность оборудования требуют подтверждения.
Контроль качества
- Неразрушающий контроль и испытания на силу. В плане качества можно предусмотреть магнитопорошковый контроль (для материалов, к которым он применим) и проверку силы и перемещения. Объем контроля и выборка согласуются для каждого проекта.
- План качества и документация. Применимые документы по качеству, записи прослеживаемости, правила выборки и критерии приемки согласуйте при квалификации поставщика. Область и срок действия текущих сертификатов требуют документального подтверждения.
Хотите оценить цех в текущем состоянии?
Запросите актуальные фотографии, сведения о нужном оборудовании и документы, необходимые для оценки поставщика.