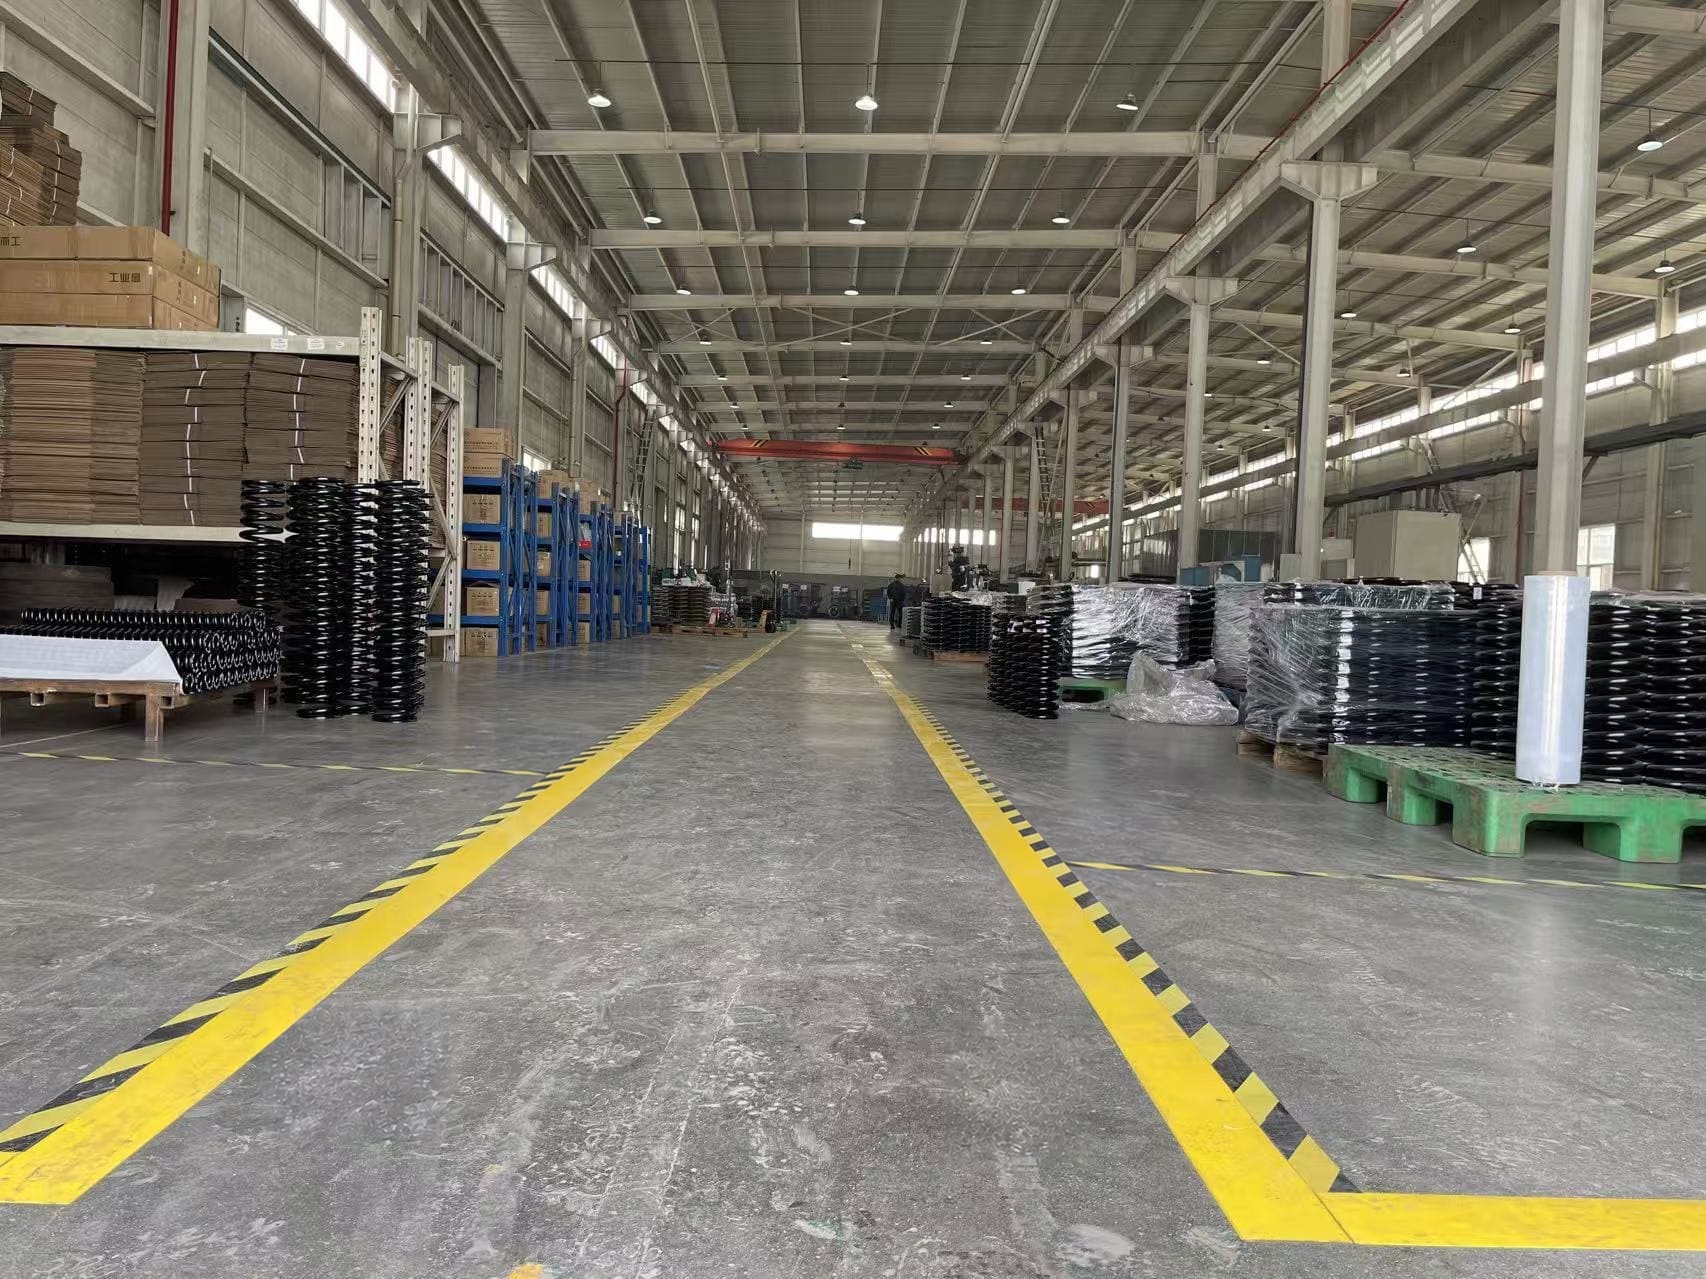
走进工厂
从材料评审、成形到后处理与检验,了解弹簧生产的主要环节。每项订单依照约定图纸、工艺路线与质量计划执行。
生产流程
下列步骤为工艺概览;具体顺序与控制要求取决于图纸、材料及约定的质量计划。
- 冷卷生产工艺: 现有资料中的冷卷加工能力约为 0.1–10 mm 线径。具体结构、材料和可实现公差,需经图纸评审确认。
- 热卷生产工艺: 中频感应加热支持重载工业项目的大线径热卷,具体加热与热处理参数依据材料及所需性能确定。
能力边界与关键参数
- 全自动冷卷中心: 冷卷加工能力覆盖 0.1 mm 至 10 mm 线径区间,适合压簧、拉簧、扭簧、异形线成型和多类精密弹性件。
- 中频感应热卷专线: 重点热卷能力覆盖 14 mm 至 50 mm 大线径区间,面向电力装备、重型机械与高载荷缓冲场景的重载弹簧制造。
- 标准参照 (GB / ISO / JIS): GB、ISO、JIS 为标准参照体系,具体标准、版本和验收要求需结合图纸及使用工况确认。
- 5-50 吨力: 专利 CN103604590B 描述了设计范围为 5–50 吨力的弹簧强度和疲劳试验装置。项目测试可行性、夹具及现行设备可用状态需另行确认。
质量管控
- 无损检测与载荷测试: 质量计划可按材料适用性安排磁粉探伤及载荷位移检测;测试覆盖范围、抽样方式与判定限值按项目确认。
- 质量计划与文件: 供应商资格审核时确认适用质量文件、追溯记录、抽样方式和验收要求;现行证书的范围与有效期需以文件核查。